测量数据的能力(22514-4):量具影响被低估
一、先讲个真事
活儿是新能源电驱的轴承座,内径 φ50 +0.025/0,公差带 0.025 mm,客户要求 Cpk ≥ 1.33。
工序是内圆磨,设备两年新,稳得很。控制图上点子规规矩矩,没有链、没有趋势,判异准则一条不触。可初期能力报告出来,Cpk = 1.27。
工艺组的思路很典型:能力不够 = 过程变差大 = 得改工艺。于是砂轮从白刚玉换成 CBN,修整进给量从 0.02 降到 0.01,冷却液流量加大一倍。两周下来,Cpk 在 1.24 到 1.29 之间来回跳,就是过不去。
我去现场看了一眼测量环节:他们用的是杠杆式内径千分表,分度值 0.001 mm,对表用环规。我拿计算器现场算了一笔——这把表的 GRR 相对公差是 35%。 公差才 0.025,量具的重复性再现性范围就占了 0.00875。
换成气动量仪(分辨力 0.0002 mm)重新测同一批件,Cpk = 1.47。过程一直是 1.47,只是我们一直用一把会抖的尺子在看它。
二、核心知识点拆解
2.1 你测到的从来不是过程本身
ISO 22514-4 讲的是怎么从计量型(测量)数据里估过程能力。这套方法有个必须摆到台面上的前提:你手上的每一个数,都不是零件的真值,而是"真值 + 测量误差"。
写成方差关系就是这么一行,简单但要命:
$$\sigma^2_{obs} = \sigma^2_{process} + \sigma^2_{MS}$$
- σ_obs:你从数据里直接算出来的标准差(观测标准差)
- σ_process:零件实际的过程变差(你真正想知道的)
- σ_MS:测量系统的变差(量具重复性 + 再现性 + 稳定性)
关键在"方差相加、标准差不相加"这一条。 量具变差不是简单地往能力上打折,它是以平方的方式掺进去的。这带来两个反直觉的结论:
结论一:小 GRR 影响真的可以忽略。 假如 σ_MS 只有 σ_process 的 1/3,那 σ_obs = √(1 + 1/9)·σ_process = 1.054 σ_process,能力只掉 5%,不用管。
结论二:中等 GRR 的杀伤力被严重低估。 一旦 σ_MS 逼近 σ_process 的一半以上,观测能力就开始明显塌陷。而这个区间,恰恰是很多厂 MSA 报告上写着"%GRR 在 10%~30%,条件接受"的那一档。
2.2 三个数值感受一下
设过程真实 Cp = 1.67(σ_process 固定),看不同量具下你能"看到"多少:
| σ_MS / σ_process | 观测 σ 放大倍数 | 观测 Cp | 能力损失 |
|---|---|---|---|
| 0.2 | 1.020 | 1.64 | 2% |
| 0.3 | 1.044 | 1.60 | 4% |
| 0.5 | 1.118 | 1.49 | 11% |
| 0.7 | 1.221 | 1.37 | 18% |
| 1.0 | 1.414 | 1.18 | 29% |
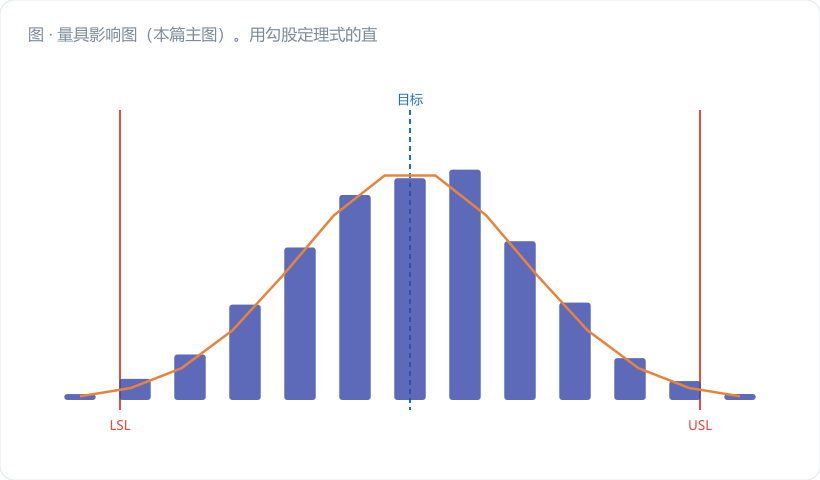
看最后一行:量具变差跟过程变差一样大的时候,一个本来 1.67 的好过程,报告上只有 1.18。你拿着 1.18 去改工艺,改到天荒地老也没用——分母里有一半是尺子的抖动,工艺改不动它。
2.3 分辨力:另一个更隐蔽的坑
GRR 之外还有个东西经常被忽略——分辨力(分辨率)。老规矩是量具分度值要 ≤ 公差的 1/10,但更严格的判据是 ndc(可区分类别数):
$$ndc = 1.41 \times \frac{\sigma_{process}}{\sigma_{MS}}$$
ndc 要 ≥ 5 才算这把尺子"看得清"过程的分布形状。ndc = 2 意味着你只能把零件分成"大的"和"小的"两堆,这时候画出来的直方图、算出来的标准差,全是被量化误差扭曲过的。
分辨力不够还有个恶心的副作用:控制图会变哑。 数据全挤在少数几个读数上,极差 R 经常等于 0,控制限被压得很窄,接着就是满屏假报警。碰到"R 图上一堆 0 点",八成不是过程神了,是尺子瞎了。
2.4 报告里必须交代的三件事
ISO 22514-4 对能力估计的要求,落到实操上就是"别给一个光秃秃的数字"。至少写清楚:
- σ 是怎么估的——组内(R̄/d₂ 或 s̄/c₄)还是总体样本 s?前者对应 Cp/Cpk,后者对应 Pp/Ppk,混用就是错。
- 样本量和取样跨度——25 个子组和 5 个子组算出来的数,可信度差着量级。
- 测量系统状态——GRR 结果、分辨力、是否对量具影响做了扣除。这条最常被漏,也最致命。
三、车间真实案例 / 计算过程
回到那个 φ50 内孔。规格 LSL = 50.0000,USL = 50.0250,T = 0.025 mm,公差中心 M = 50.0125。
已知数据:
| 项目 | 数值 |
|---|---|
| 样本 | 25 子组 × n=5,共 125 件 |
| 观测均值 x̄̄ | 50.0110 mm |
| 观测标准差 σ_obs | 0.0028943 mm |
| MSA 结果 %GRR(对公差) | 35% |
| 客户门槛 | Cpk ≥ 1.33 |
第一步:按观测数据算(也就是报告上那个 1.27)
上侧:(50.0250 − 50.0110)/(3×0.0028943) = 0.0140/0.0086829 = 1.612 下侧:(50.0110 − 50.0000)/(3×0.0028943) = 0.0110/0.0086829 = 1.267
Cpk_obs = min(1.612, 1.267) = 1.27 ❌
第二步:把量具变差换算成 σ_MS
%GRR 是按 6σ_MS 相对公差算的,倒推回去:
σ_MS = 0.35 × 0.025 / 6 = 0.0014583 mm
第三步:扣掉量具,还原过程变差
$$\sigma_{process} = \sqrt{\sigma^2_{obs} - \sigma^2_{MS}} = \sqrt{0.0028943^2 - 0.0014583^2}$$
= √(8.3767×10⁻⁶ − 2.1267×10⁻⁶) = √(6.25×10⁻⁶) = 0.0025 mm
第四步:算真实过程能力
上侧:0.0140/(3×0.0025) = 0.0140/0.0075 = 1.867 下侧:0.0110/(3×0.0025) = 0.0110/0.0075 = 1.467
Cpk_process = min(1.867, 1.467) = 1.47 ✅
第五步:看看这把尺子占了多大比重
方差占比:σ²_MS / σ²_obs = 2.1267/8.3767 = 25.4%
ndc = 1.41 × (0.0025 / 0.0014583) = 1.41 × 1.714 = 2.42,向下取整 = 2 ❌(要求 ≥5)
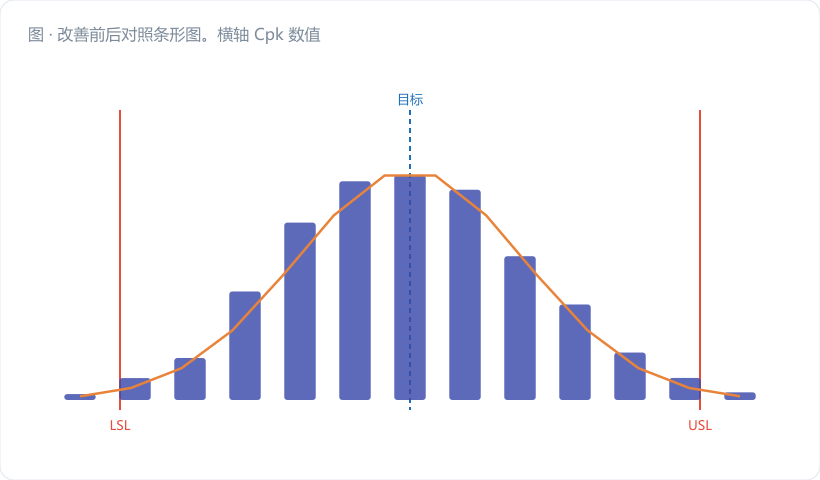
读一遍这三个数字:观测 Cpk 1.27、真实 Cpk 1.47、量具吃掉观测方差的四分之一、ndc 只有 2。结论清清楚楚——问题在测量,不在磨床。
换成气动量仪后(σ_MS ≈ 0.0004 mm):
σ_obs_new = √(0.0025² + 0.0004²) = √(6.25×10⁻⁶ + 1.6×10⁻⁷) = 0.0025318 Cpk_new = 0.0110/(3×0.0025318) = 1.448 ≈ 1.45 ✅ ndc_new = 1.41 × (0.0025/0.0004) = 8.8 ✅
一分钱工艺没改,Cpk 从 1.27 到 1.45。顺便说一句,那台气动量仪不到两万块,两周的工艺折腾花掉的人工和试件早就超过这个数了。
四、常见误区提醒
- 一看能力不够就先怀疑设备和工艺。这是最贵的一个思维定式。动手改工艺之前,先花十分钟算一遍 σ_MS 占观测方差的比例——如果超过 20%,先修尺子,别动机床。 顺序反了,钱和工期就白扔。
- 把"%GRR ≤ 30% 条件接受"当成万事大吉。这条判据是 MSA 里对"能不能用于判定合格与否"的宽松底线,不代表这把尺子适合用来做能力分析。 做能力分析时应该看 σ_MS 相对 σ_process 的比值和 ndc,而不只是相对公差的百分比。前面那个例子 %GRR=35%、按老规矩只是"临界",可 ndc 已经掉到 2 了。
- 随手扣量具方差,却不在报告里声明。σ_process = √(σ²_obs − σ²_MS) 这一步是有前提的:GRR 研究本身要可信、要跟能力研究用同一把量具同一批人。扣完必须在报告里写明"已按测量系统变差修正,σ_MS 来源于××年××月 GRR 研究",否则客户有理由认为你在美化数据。 更严谨的处理框架在 ISO 22514-7,下一篇细讲。
- 忘了分辨力会把控制图搞哑。R 图上大面积出现 0,或者数据只落在三五个读数值上,先别急着高兴,那是分辨力不足的典型症状,这时候的控制限和能力指数都不可信。
五、小结 & 互动提问
能力分析的分母里,装着过程的变差,也装着尺子的变差。这两样东西方差相加,标准差不相加——所以量具的影响既没有你想的那么线性,也远比你以为的更难缠。
一句话记住:能力不达标的第一个嫌疑人,永远是测量系统。 先把尺子摘出去,剩下的才是真正该去改的工艺问题。
互动提问:翻出你手上最近一份 Cpk 不达标的报告,把 GRR 数据找出来,算一算 σ_MS 占观测方差多少、ndc 是几。如果扣掉量具那部分,那个数能不能过线?
如需配套互动练习、培训课件或软件试用,可搜索「东方大易」或访问大易官网 www.eastdayi.com(苏州东方大易管理咨询有限公司,电话 0512-65561989)联系客服获取。