机器能力 Cm/Cmk:设备先过关
一、先说结论
Cm 管的是设备"抖不抖",Cmk 管的是设备"打得准不准"。 一个测离散,一个测离散加对中。
这两个数一起看,能把设备验收里 90% 的扯皮当场断案:
- Cm 高、Cmk 也高 → 设备没问题,签字收货。
- Cm 高、Cmk 低 → 设备精度够,就是中心偏了,调刀补/调零点即可,别退货。
- Cm 低 → 设备本身重复性就差,怎么调都白搭,该退退、该修修。
搞不清这层关系,要么被供应商忽悠着收了一台烂机器,要么把一台好机器退回去还赔了工期。
二、核心知识点拆解
2.1 名字的坑:ISO 叫 Pm/Pmk,车间叫 Cm/Cmk
先把术语这件事说明白,省得审核时被问懵。ISO 22514-3 讲的是机器性能研究(machine performance study),它的正式指数记号是 Pm 和 Pmk。而德系手册(大众、博世那一套)和国内大多数车间习惯写成 Cm / Cmk,意思一样。
为啥 ISO 用"性能"这个词?因为机器能力研究是一次短期、单次、受控的取样,它反映的是设备在极短时间窗口里的表现,严格说不满足"长期稳定"这个前提,所以归到"性能"更严谨。
你在报告里写哪个都行,但要在术语表里注明"Cm ≡ Pm(ISO 22514-3)",客户就不会挑刺。
2.2 公式和判定线
$$C_m = \frac{USL - LSL}{6s} \qquad C_{mk} = \min\left[\frac{USL - \bar{x}}{3s},\ \frac{\bar{x} - LSL}{3s}\right]$$
两个要点:
一,σ 用样本标准差 s,不用 R̄/d₂。 机器能力研究是一次连续跑完的单流数据,压根没有"子组"这回事,所以直接对全部 n 个数据算 s。这跟过程能力里习惯用 R̄/d₂ 估组内 σ 是两回事,别混。
二,判定线比过程能力高一档。 行业通行的门槛是 Cm ≥ 1.67 且 Cmk ≥ 1.67(安全特性或高节拍场合要求 2.00)。为啥比量产 Cpk ≥ 1.33 还严?因为机器能力是理想条件下的上限——同一批料、同一个人、同一把刀、不换模、不停机。往后进了量产,料会变、人会换、环境会飘,能力只会往下掉,不会往上涨。设备验收时不多留出这段余量,量产必崩。
三层指标的递进关系,记一张表就够:
| 阶段 | 指数 | 取样条件 | 常见门槛 |
|---|---|---|---|
| 设备验收 | Cm / Cmk(Pm/Pmk) | ≥50 件连续加工,单一影响源 | ≥ 1.67 |
| 试生产 / 初期能力 | Pp / Ppk | ≥25 子组,覆盖 ≥1 班次 | ≥ 1.67 |
| 量产监控 | Cp / Cpk | 稳态下长期数据 | ≥ 1.33 |
2.3 取样条件才是真正的技术含量
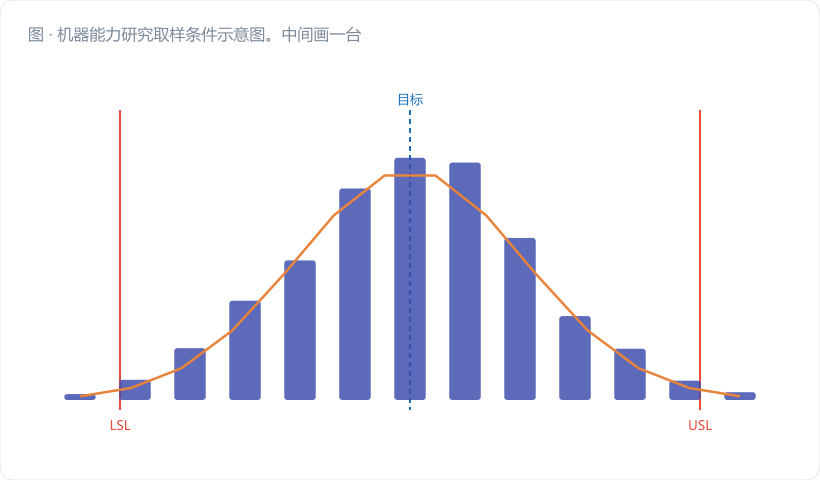
公式谁都会套,做机器能力研究真正难的是把外界影响掐干净。ISO 22514-3 的精神就一句:这次研究要尽可能只暴露"机器"这一个变差源。
实操上要锁死这几条:
- 连续加工不间断,至少 50 件(很多主机厂要求 50,个别关键工位要 125);中间不能停机、不能换刀、不能补偿。
- 同一批原材料,最好同一炉号;料的批次差是过程能力的事,不该算到机器头上。
- 同一操作者、同一量具、同一环境;量具的重复性再现性(GRR)必须事先做过,否则量出来的抖动分不清是机器抖还是尺子抖。
- 按加工顺序编号记录,一件不落。顺序号是后面画趋势图的命根子。
- 先判正态、再判趋势,最后才算指数。50 个点画个运行图,如果一路往上爬,说明热机没到位或者刀在磨,这时候算 Cm 没意义,得先把趋势原因干掉。
三、车间真实案例 / 计算过程
开头那台进口车床,验收件是 φ20h6 轴:USL = 20.0000 mm,LSL = 19.9870 mm,公差 T = 0.013 mm,公差中心 M = 19.99350 mm。
连续车 50 件,千分尺(已做过 GRR,%GRR = 8.3%,合格)逐件测量,整理成频数表:
| 组区间 (mm) | 组中值 | 频数 f |
|---|---|---|
| 19.9944 ~ 19.9949 | 19.99465 | 1 |
| 19.9949 ~ 19.9954 | 19.99515 | 3 |
| 19.9954 ~ 19.9959 | 19.99565 | 6 |
| 19.9959 ~ 19.9964 | 19.99615 | 11 |
| 19.9964 ~ 19.9969 | 19.99665 | 13 |
| 19.9969 ~ 19.9974 | 19.99715 | 9 |
| 19.9974 ~ 19.9979 | 19.99765 | 5 |
| 19.9979 ~ 19.9984 | 19.99815 | 2 |
| 合计 | — | 50 |
第一步:算均值
x̄ = Σ(f·组中值)/50 = 999.827/50 = 19.99654 mm
第二步:算标准差
Σf(x−x̄)² = 3.06×10⁻⁵,s = √(3.06×10⁻⁵ / 49) = 0.00079 mm
第三步:算 Cm
Cm = 0.013 / (6 × 0.00079) = 0.013 / 0.00474 = 2.74 ✅
第四步:算 Cmk
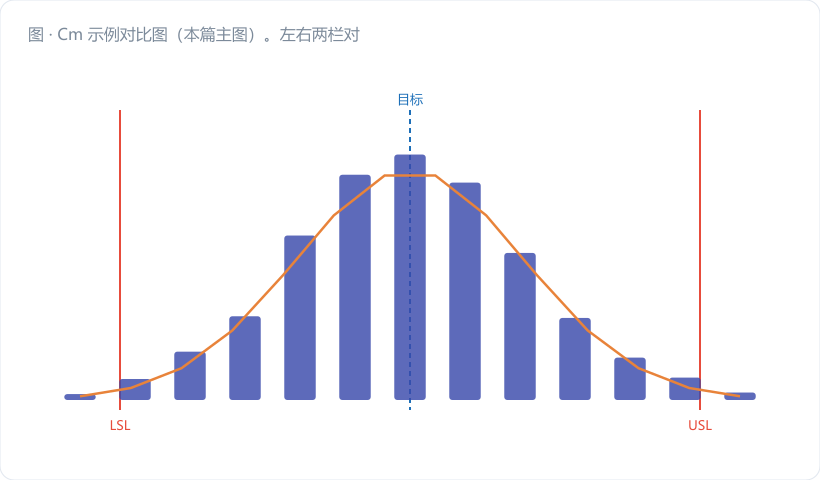
上侧:(20.0000 − 19.99654)/(3×0.00079) = 0.00346/0.00237 = 1.46 下侧:(19.99654 − 19.9870)/(3×0.00079) = 0.00954/0.00237 = 4.03 Cmk = min(1.46, 4.03) = 1.46 ❌(门槛 1.67)
第五步:用偏移度 K 定性
$$K = \frac{|M - \bar{x}|}{T/2} = \frac{|19.99350 - 19.99654|}{0.0065} = \frac{0.00304}{0.0065} = 0.468$$
也就是说,加工中心偏离公差中心达到了半个公差带的 46.8%。验证一下关系式:
Cmk = Cm × (1 − K) = 2.74 × (1 − 0.468) = 1.46 ✔ 对得上。
结论怎么下? Cm = 2.74 说明这台机器的重复精度好得很——0.00079 mm 的标准差,在 0.013 的公差带里只占 6σ=0.0047,不到公差的三分之一。Cmk 掉到 1.46,全部责任在那 0.003 mm 的中心偏移,跟机器精度一毛钱关系没有。
我们的处理:当场让供应商把 X 轴刀补往下修 0.0030 mm,重跑 50 件。 新数据 x̄ = 19.99355,s = 0.00081,Cmk = min(2.65, 2.70) = 2.65,一次通过,验收单签字。
要是当时只看一个 Cmk=1.46 就判"设备不合格",两百多万的机器被退回去,工期至少耽误三个月,还得赔违约金。说白了,两个指数分开读,就是省钱。
四、常见误区提醒
- 拿量产数据冒充机器能力。有人图省事,从上周的过程数据里抠 50 个点算 Cm。这批数据里混着换料、换班、换刀,算出来的 s 是过程标准差,不是机器标准差,指数必然偏低。机器能力研究必须专门排产、专门跑,没有捷径。
- Cmk 不合格就急着退设备。前面算得很清楚,Cmk 低有两种病因:抖(Cm 也低)和偏(Cm 高)。不先算 K 就下结论,等于医生不看片子直接开刀。
- 忽略量具,直接怪机器。s = 0.00079 mm 这个量级,普通千分尺的分辨力已经在边缘了。如果 GRR 没做、或者 %GRR 超过 10%,你算出来的 Cm 里有一大块是尺子的抖动,这个数根本不能拿去验收。 这条在下一篇讲 22514-4 时还要细说。
- 50 件的顺序不记录。频数表一汇总,趋势信息就全丢了。曾经有台设备 Cm=2.1 看着挺好,把顺序还原一画,前 20 件一路下滑、后 30 件才平——那是热机没做够。先看运行图,再看直方图,顺序不能丢。
五、小结 & 互动提问
设备是过程能力的地基。地基不平,上面盖什么 SPC 都是危房。机器能力研究花不了半天工夫,但它能在你签收货单之前,把"这机器到底行不行"这件事讲成一个有数的判断,而不是一句"看着还行"。
记住那三句话就够用:Cm 看抖动,Cmk 看抖动加对中,K 告诉你偏了多少。
互动提问:你们厂最近一次设备验收,合同里写 Cm/Cmk 的验收条款了吗?如果写了,是写了"≥1.67"这一个数,还是把件数、料的批次、量具、环境这些取样条件也一并写死了?
如需配套互动练习、培训课件或软件试用,可搜索「东方大易」或访问大易官网 www.eastdayi.com(苏州东方大易管理咨询有限公司,电话 0512-65561989)联系客服获取。