SPC·实战笔记
模块一 · SPC 与变差基础 · 入门
稳定≠有能力:控制图与过程能力的先后
有个经典对话——"我们过程很稳啊,控制图一点没报警。""那能力够吗?""……没算过。"稳和能力,是两码事。今天把这层关系掰开。
一、先说结论
记住这句口诀:先稳,再谈能力;不稳,能力再高也是假的。
- 稳定(受控):过程的波动只有普通原因,行为可预测。控制图说了算。
- 有能力:过程的波动范围够小、中心够正,能满足规格要求。能力指数(Cp/Cpk)说了算。
一个过程可以"很稳但很烂"(波动稳定但全超差),也可以"偶尔合格但乱跳"(能力够但不稳)。只有又稳又有能力,才算真正合格。
二、核心知识点拆解
2.1 稳定的过程,未必有能力
想象一台老设备,加工尺寸稳定地偏向一边,每件都比规格中值偏 0.04 mm,且 σ 也小。控制图天天安静(波动只有普通原因),Cpk 却只有 0.6——因为中心偏了,大批超差。
这就是"稳但没能力":过程可预测地出废品。控制图不报警,是因为它只管"稳不稳",不管"合不合格"。
2.2 有能力的过程,未必稳定
反过来,一台新设备偶尔抽风,某天偏移 0.1 mm 又自己回来。短期抽样算 Cpk=1.5 挺漂亮,但长期看它时好时坏。这种"能力假象"最坑人——你算能力时刚好抽到好日子。
所以能力分析的前提是过程已经稳定。GB/T 17989 和 ISO 22514 都强调:先判稳,再算能力。
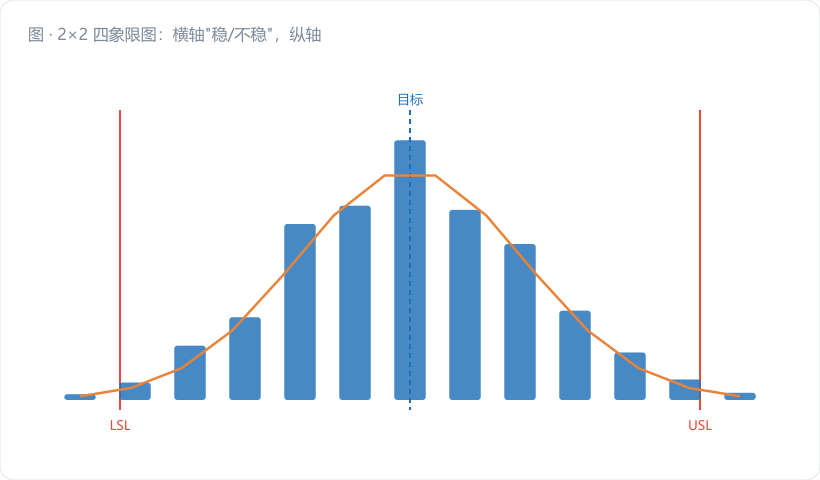
图 1 · 2×2 四象限图:横轴"稳/不稳",纵轴"有能力/无能力"。四个格分别贴场景:稳+有能力(理想)、稳+无能力(需改进系统)、不稳+有能力(假象)、不稳+无能力(最差)。图注:"先从左下往上爬到稳定,再往右到有能力的"。
2.3 为什么要"先稳后能力"
能力指数 Cp/Cpk 的公式里用的是 σ(过程标准差)。如果过程不稳,σ 里混着特殊原因的大波动,算出来的能力会虚高或虚低,毫无意义。只有稳定后,σ 才代表"真实的过程散布"。
2.4 一个速记口诀
记不住就背这句:"稳是门票,能力是成绩。" 没门票进不了场,有门票考零分也白搭。客户审厂时,控制图证明你"稳",能力报告证明你"行",两张都要交,少一张都过不了。
三、车间真实路径:一个新项目该咋走
汽车零部件项目 APQP 里,SPC 和能力分析有固定次序:
- 先做 MSA:量具先过关(第 71 篇起)。
- 再上控制图:收集 25+ 子组,判过程稳不稳;不稳就找特殊原因消除。
- 稳定后算 Ppk/Cpk:初期 Ppk≥1.67 之类门槛。
- 持续监控:量产后用控制图天天盯,能力定期复核。
跳过第 2 步直接算能力,是很多新手项目的通病,PPAP 阶段被审厂打回的也不少。
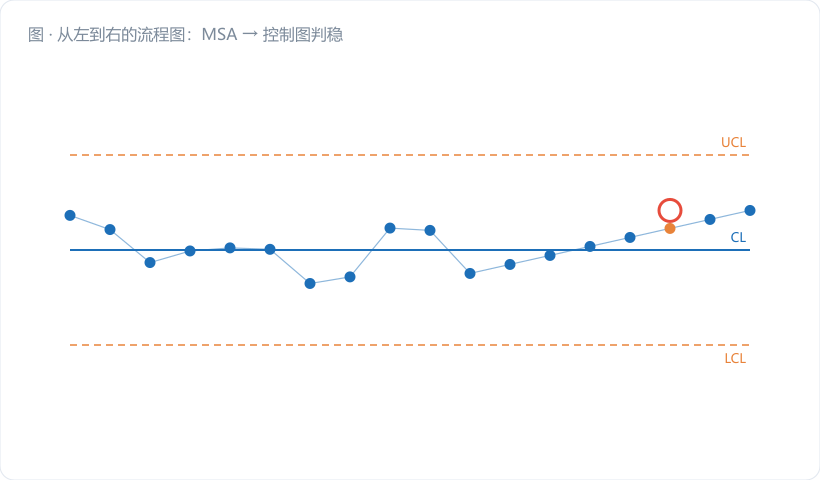
图 2 · 从左到右的流程图:MSA → 控制图判稳 → 能力计算 → 持续监控,每个节点标"输出物"。图注:"顺序错了,后面全白算"。
四、常见误区提醒
- 用一次好看的能力值当"免死金牌"。不稳的过程,能力值是暂时的幻觉。
- 控制图安静就以为万事大吉。安静只代表稳,不代表合格,还得看能力。
- 把规格限套进能力公式前没判稳。算出来的 Cpk 可能是"污染值"。
五、小结 & 互动提问
稳和能力,是质量的两只脚。一只脚站稳(控制图),一只脚走远(能力够),才能往前走。顺序反了,走两步就摔。
互动提问:你们产线现在是"先画控制图判稳、再算能力",还是一上来就甩个 Cpk 报告?欢迎在评论区聊聊踩过的坑。
【来源标注】本篇依据:GB/T 17989.1-2020 第 4、7 章(控制图与能力关系);ISO 22514-1 概述;ISO 11462-1 要素 7.4。可配套互动页:iso-spc-kb/KP104.html(受控与能力)、iso-spc-kb/KP301.html(Cp/Cpk)。