过程能力是什么:能力指数那点事
一、先讲个真事
那是家做变速箱拨叉的厂子,客户要求关键孔径 φ12.000 +0.030/0,PPAP 提交时报了个 Cpk 1.8。资料齐全,图表也好看,就这么放行了。
结果量产不到三个月,客户端连着两次因为孔径超上差挑件,抽样回算 Cpk 只有 0.87。厂里第一反应是"客户的量具有问题",MSA 一做,量具干干净净。
我到现场翻原始记录才明白:PPAP 那批数据,是他们挑了一个下午、同一把新刀、同一位老师傅、同一台设备连着干出来的 125 件。说白了,那不叫过程能力,那叫"表演能力"。真实生产里换刀、换班、换料、开机停机,波动源全都上来了,指数塌一半太正常。
老师傅当时问我一句挺实在的话:"那你说,能力到底是个啥玩意儿?"
这问题问得好。咱们做质量的天天挂在嘴边的 Cp、Cpk、Ppk,如果说不清它背后到底在比什么,那就只是在填表。
二、核心知识点拆解
2.1 说到底,是"两个宽度在打架"
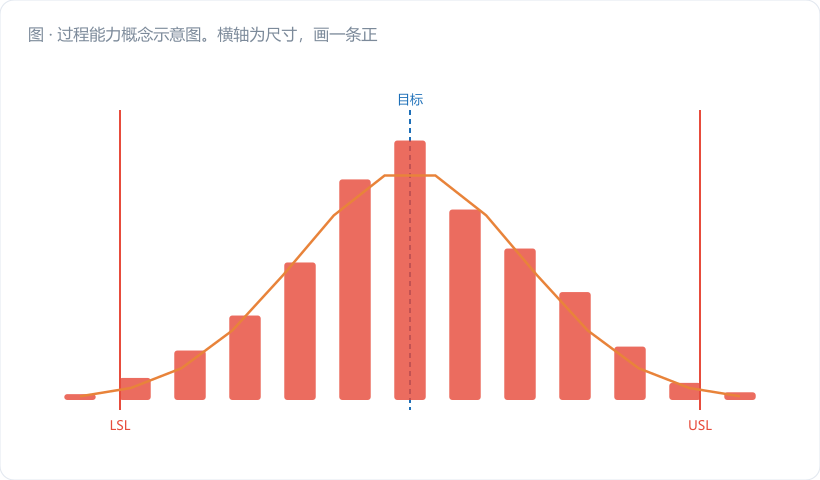
过程能力这事,抽象成一句话:规格给你划的地盘有多大,过程自己的脾气有多野,两个宽度比一比。
- 地盘 = 规格宽度 T = USL − LSL(也就是公差带)
- 脾气 = 过程的自然波动宽度,行业惯例取 6σ(正态分布下覆盖 99.73% 的产出)
最朴素的能力指数就是这俩数相除:
Cp = (USL − LSL) / (6σ)
Cp = 1,过程的自然波动刚好把公差带塞满,一点余量都没有,风吹草动就出界;Cp = 1.33,公差带比波动宽出三分之一,两边各留了半个 σ 的缓冲;Cp = 2,那就是常说的六西格玛水平,波动只占公差带的一半。
为啥偏偏是 6σ 不是 4σ、8σ?没什么玄机,就是个约定俗成的度量尺,历史上从休哈特那套 3σ 控制限延续下来的。你只要记住:分母越大代表过程越野,指数就越小。
2.2 谈能力之前,过程必须先"稳"
这一步最容易被跳过,也最要命。
σ 这个东西,只有当过程处于统计受控状态时,才有一个稳定可信的估计值。过程不稳,今天一个 σ、明天一个 σ,你拿哪个去算?算出来的数只代表你取样那几个小时,不代表这道工序的长期表现。开头那家拨叉厂栽的就是这个跟头。
ISO 22514 系列在讲能力评估流程的时候,把"过程处于统计控制状态"摆在前置条件的位置,不是走过场。落到车间就一条铁律:先画控制图确认受控,再算能力指数。 顺序反了,后面全白搭。
再往下多说一句:如果控制图上明明白白有异常点,正确做法不是删掉它凑个好看的指数,而是去查这个点为什么出现。查清楚、消除掉、重新取样,这才算数。
2.3 能力指数这一家子,各管一摊
新人最容易被这堆字母绕晕。我给你列个户口本:
| 指数 | 中文叫法 | σ 怎么估 | 管什么 | 典型场合 |
|---|---|---|---|---|
| Cp | 过程能力指数 | 组内 σ̂ = R̄/d₂ | 只看散布 | 稳定量产 |
| Cpk | 修正过程能力指数 | 组内 σ̂ | 散布 + 中心偏移 | 日常考核、控制计划 |
| Pp | 过程性能指数 | 整体样本标准差 s | 只看散布 | 初期研究、长期回顾 |
| Ppk | 修正过程性能指数 | 整体 s | 散布 + 偏移 | PPAP 初始过程研究 |
| Cpm | 田口能力指数 | 组内 σ̂ + 偏离目标值 | 散布 + 离靶程度 | 有明确目标值、损失敏感 |
| Cm/Cmk | 机器能力指数 | 短期连续样本 | 设备本身 | 设备验收(ISO 22514-3) |
一句话记忆法:带 k 的看中心,不带 k 的只看胖瘦;C 打头用组内 σ,P 打头用整体 s。 剩下的 Cpm 是把"离目标有多远"也罚进去,属于进阶玩法,咱们后面单开一篇讲。
三、车间真实案例:先老老实实算一遍
还是那批拨叉。孔径规格 φ12.000 +0.030/0,也就是 LSL = 12.000,USL = 12.030,T = 0.030 mm。
整改后重新取样:连续 25 个子组,每组 n = 5,共 125 件,Xbar-R 图确认受控,没有判异点。
手算过程如下:
| 步骤 | 计算 | 结果 |
|---|---|---|
| ① 平均极差 | R̄ = ΣRᵢ / 25 | 0.00558 mm |
| ② 查表 d₂(n=5) | — | 2.326 |
| ③ 组内标准差 | σ̂ = R̄ / d₂ = 0.00558 / 2.326 | 0.0024 mm |
| ④ 过程自然宽度 | 6σ̂ | 0.0144 mm |
| ⑤ Cp | T / 6σ̂ = 0.030 / 0.0144 | 2.08 |
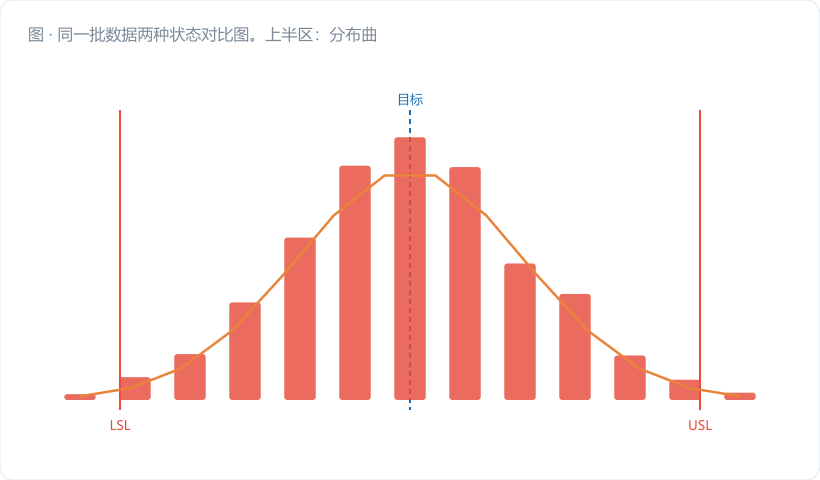
散布看着相当漂亮。可总均值 x̄ = 12.0245,离上差只剩一根头发丝:
- CPU = (USL − x̄) / (3σ̂) = (12.030 − 12.0245) / 0.0072 = 0.0055 / 0.0072 = 0.76
- CPL = (x̄ − LSL) / (3σ̂) = (12.0245 − 12.000) / 0.0072 = 0.0245 / 0.0072 = 3.40
- Cpk = min(0.76, 3.40) = 0.76
Cp 2.08,Cpk 0.76,同一批数据差出快三倍。这就是典型的"身材很好、站位很偏"——刀具设定值给高了。
把刀补往下调 0.012 mm,均值挪到 12.0125,散布不变,再算一遍:
- CPU = (12.030 − 12.0125) / 0.0072 = 2.43
- CPL = (12.0125 − 12.000) / 0.0072 = 1.74
- Cpk = 1.74
一个刀补,Cpk 从 0.76 到 1.74,一分钱没花,一台设备没换。你品品,能力这事有时候真不在于"过程行不行",而在于"你有没有把它摆正"。
四、常见误区提醒
- 拿一小时的漂亮数据冒充过程能力。 短时间、单刀具、单班次、单批料的数据,充其量算机器能力(Cm/Cmk),不能代表过程长期表现。客户抽查一算就露馅,得不偿失。
- 过程还没受控就急着报指数。 控制图上有趋势、有跳变、有分层,σ 的估计就不可信,Cp/Cpk 只是一串没有物理含义的数字。受控是能力评估的入场券,不是加分项。
- 把能力指数当成合格率证书。 Cpk 1.33 不等于"这批货 100% 合格",它是基于正态假设推出来的长期理论水平。分布不正态、有异常波动、量具本身在飘,这个数就要打折看。指数是体检报告,不是免检牌。
五、小结 & 互动提问
过程能力这四个字,剥开了就是一句话:公差带够不够装得下你的过程波动,以及你有没有把过程摆在正中间。第一件事永远是把过程稳住,第二件事才是算指数、看差距、定改善方向。
互动提问:你手上现在有没有那种"Cp 挺高、Cpk 却上不去"的工序?如果有,你觉得它是刀具设定偏了、夹具定位偏了,还是量具本身带了个固定偏差?
如需配套互动练习、培训课件或软件试用,可搜索「东方大易」或访问大易官网 www.eastdayi.com(苏州东方大易管理咨询有限公司,电话 0512-65561989)联系客服获取。