Pp 与 Ppk:长期 vs 短期能力
一、先说结论
Cp/Cpk 和 Pp/Ppk,公式长得几乎一模一样,唯一的区别就在分母那个标准差是怎么估出来的:
- Cp / Cpk 用组内标准差 σ̂_within = R̄/d₂ ——只吃了子组内部的波动,代表"过程在最理想状态下的短期实力"。
- Pp / Ppk 用整体标准差 s_overall = √[Σ(xᵢ − x̄)²/(n−1)] ——把所有数据一锅端,组内、组间的波动全算进去,代表"客户实际会拿到什么"。
一个是"短期潜力",一个是"长期表现"。说白了:Cpk 是你考试时的最好成绩,Ppk 是你一学期的平均分。
二、核心知识点拆解
2.1 两个 σ,两条路
同样 125 个数据,两种算法:
组内(within):先把 125 个数按取样顺序分成 25 个子组,每组 5 个。只在组内算极差 Rᵢ,取平均得 R̄,再除以 d₂。
σ̂_within = R̄ / d₂ (n=5 时 d₂ = 2.326)
它捕捉的是"连续加工的相邻几件之间的差异"——刀刃的微小跳动、机床的随机振动、材料的局部不均。这些叫普通原因变差,是过程与生俱来的底噪。
整体(overall):不管子组,125 个数直接求样本标准差。
s = √[Σ(xᵢ − x̄)² / (N − 1)] (N = 125)
它捕捉的是全部波动——底噪 + 子组与子组之间的漂移。换刀后的台阶、班次之间的差异、上午下午的温差、不同批号材料的差别,全在里头。
| 对比项 | 组内 σ̂ | 整体 s |
|---|---|---|
| 计算依据 | 各子组极差/标准差的平均 | 全部单值对总均值的离差 |
| 包含的变差 | 仅组内(普通原因) | 组内 + 组间(普通 + 特殊原因) |
| 数值大小 | 通常较小 | 通常较大(过程稳定时二者接近) |
| 对应指数 | Cp、Cpk | Pp、Ppk |
| 反映 | 短期能力、过程潜力 | 长期性能、实际交付水平 |
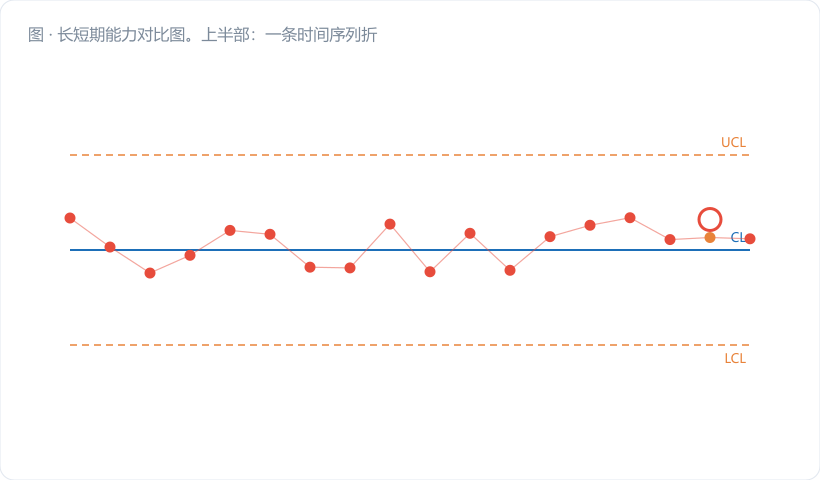
过程完全受控时,s 和 σ̂ 应该非常接近,Cpk ≈ Ppk。 两者拉开距离,就说明有组间因素在捣鬼——这正好是下一篇(第 56 篇)的主题。
2.2 公式全家福
摆一起看就清楚了:
| 指数 | 公式 | 标准差 |
|---|---|---|
| Cp | (USL − LSL) / (6σ̂_within) | R̄/d₂ 或 s̄/c₄ |
| Cpk | min[(USL−x̄), (x̄−LSL)] / (3σ̂_within) | 同上 |
| Pp | (USL − LSL) / (6s_overall) | 全样本 s |
| Ppk | min[(USL−x̄), (x̄−LSL)] / (3s_overall) | 全样本 s |
四个指数,两组分母,一套逻辑。带 k 的看中心,C 打头用组内,P 打头用整体。 这十四个字记牢,一辈子不会填错表。
2.3 什么场合用哪个
这是最实操的部分,直接上表:
| 场合 | 该报什么 | 为什么 |
|---|---|---|
| 新过程 PPAP / 初始过程研究 | Ppk(通常要求 ≥ 1.67) | 数据量有限、过程尚未证明长期稳定,用整体 s 更保守、更诚实 |
| 量产阶段日常监控 | Cpk(通常要求 ≥ 1.33) | 过程已受控,组内 σ 稳定,能反映当前实力 |
| 设备验收 / 机器能力 | Cm、Cmk | 短期连续样本,ISO 22514-3 有专门规定 |
| 年度回顾 / 长期趋势 | Pp、Ppk + Cpk 对照 | 看长期实际交付,同时和短期比对找漂移 |
| 过程改善立项 | Cpk 与 Ppk 一起看 | 差值大小决定改善方向 |
有个细节新人常忽略:Ppk 的要求值反而比 Cpk 高(1.67 vs 1.33)。 听着别扭?其实很合理——初始研究阶段数据少、变数多、样本代表性差,客户要求你留出更大安全余量。等量产跑顺了、控制图证明受控了,门槛才降到 1.33。这不是双标,是风险管理。
三、车间真实案例:同一批数据,两套算法
某厂加工液压阀芯,配合外径规格 φ16.000 ± 0.015 mm(LSL = 15.985,USL = 16.015,T = 0.030,M = 16.000)。
连续 5 天生产,每天取 5 个子组,每组 n = 5,共 25 子组 / 125 件。
第一步:组内标准差
| 步骤 | 计算 | 结果 |
|---|---|---|
| 平均极差 | R̄ = ΣRᵢ / 25 = 0.1155 / 25 | 0.00462 mm |
| d₂(n=5) | 查表 | 2.326 |
| σ̂_within | 0.00462 / 2.326 | 0.00199 mm |
第二步:整体标准差
125 个单值对总均值 x̄ = 16.0038 求离差平方和,Σ(xᵢ−x̄)² = 0.0014632
| 步骤 | 计算 | 结果 |
|---|---|---|
| s_overall | √(0.0014632 / 124) | 0.00343 mm |
第三步:四个指数一起算
| 指数 | 计算过程 | 结果 |
|---|---|---|
| Cp | 0.030 / (6 × 0.00199) | 2.51 |
| Cpk | (16.015 − 16.0038) / (3 × 0.00199) = 0.0112/0.00597 | 1.88 |
| Pp | 0.030 / (6 × 0.00343) | 1.46 |
| Ppk | 0.0112 / (3 × 0.00343) = 0.0112 / 0.01029 | 1.09 |
(上下侧都算过,CPL = (16.0038−15.985)/0.00597 = 3.15,PPL = 0.0188/0.01029 = 1.83,都是上侧更紧,取上侧。)
看这四个数:Cpk 1.88 好得不像话,Ppk 1.09 却连 1.33 都够不着。s / σ̂ = 0.00343 / 0.00199 = 1.72,整体波动是组内波动的 1.72 倍。
啥意思?每一小撮零件之间做得极好,但一天一天之间在漂。 把 25 个子组均值按时间画出来一看,五天的均值分别是 16.0009、16.0021、16.0040、16.0052、16.0068——一天比一天大,明显的单调上升。
查下来:这台机床的液压油温从早班到晚班、从周一到周五逐渐累积升高,主轴热伸长导致尺寸系统性偏大。上了油温闭环控温 + 每班一次中间件校验后重测:s 降到 0.00216,Ppk 上到 1.72,Cpk 1.90,两者终于对得上了。
要是当初只报 Cpk 1.88,这个热漂移问题会一直藏着,直到客户端连续几批偏上差才爆出来。
四、常见误区提醒
- 把 Cpk 和 Ppk 当同义词随便填。 开头那个被退回的 PPAP 就是教训。客户点名要 Ppk,你给 Cpk,性质上属于提供了更宽松的数据,审核方有理由认为你在美化,信任成本很高。
- 只报 Ppk 不报 Cpk,或者反过来。 单独一个数看不出问题在哪。两个一起报,比值 s/σ̂ 就是免费的过程稳定性体检。 这钱不花白不花。
- 子组划分不当,把组间波动混进组内。 比如为了凑数,把跨了换刀、跨了班次的件塞进同一个子组,σ̂_within 被撑大,Cpk 假性降低,Cpk 和 Ppk 看着"很接近",你会误以为过程很稳。子组必须在最小变差条件下取——连续加工的相邻件,不跨刀、不跨班、不跨料批。
五、小结 & 互动提问
Cpk 和 Ppk,一个照的是短期实力,一个照的是长期成绩单。两个数并排放,中间那道缝隙就是"组间变差",也是你最值得下手的改善空间。
咱们的习惯应该是:任何一份能力报告,Cp、Cpk、Pp、Ppk 四个数一次性报全,再附一个 s/σ̂ 的比值。 客户看着放心,自己看着心里也有数。
互动提问:拿你手上的一份数据,把 Cpk 和 Ppk 都算出来,看看比值 s/σ̂ 是多少。如果超过 1.3,把 25 个子组的均值按时间顺序画个折线图——你看到的是缓慢单调的漂移(热变形、刀具磨损),还是一段一段的台阶(换料、换班、换刀)?
如需配套互动练习、培训课件或软件试用,可搜索「东方大易」或访问大易官网 www.eastdayi.com(苏州东方大易管理咨询有限公司,电话 0512-65561989)联系客服获取。