破坏性测量如何做 MSA
一、先说结论
破坏性测量的困境只有一句话:重复性(EV)要求"同一个零件测多次",可零件测完就没了。
绕过去的思路也只有一句话:用"足够一致的一组零件"替代"同一个零件",再想办法把混进去的"零件间不一致"扣出来。
于是有了三套主流方案:均一性批次法(把同批连续生产的一组件当成一个虚拟零件)、嵌套设计 + ANOVA(零件嵌套在评价人之下)、参考件/替代测量法(用打不坏的标准件单独标定设备重复性)。
最关键、也最容易被跳过的一步是:必须单独估出"设备本身的重复性",否则你会把材料的不均匀,一股脑冤枉成试验机的错。 下面那个案例,就是活生生的例子。
二、核心知识点拆解
2.1 为什么常规 GRR 直接失效
常规 GRR 的三层结构靠的是"同一零件重复测":同件同人重复 → EV,同件不同人 → AV,不同件 → PV。破坏性试验里,"同件重复"这一格是空的。
你要是硬把"同批 3 个件的读数极差"当重复性去套公式,算出来的 EV 里其实混了两样东西:
σ²_观测误差项 = σ²_EV(设备真实重复性) + σ²_批内(零件间真实差异)
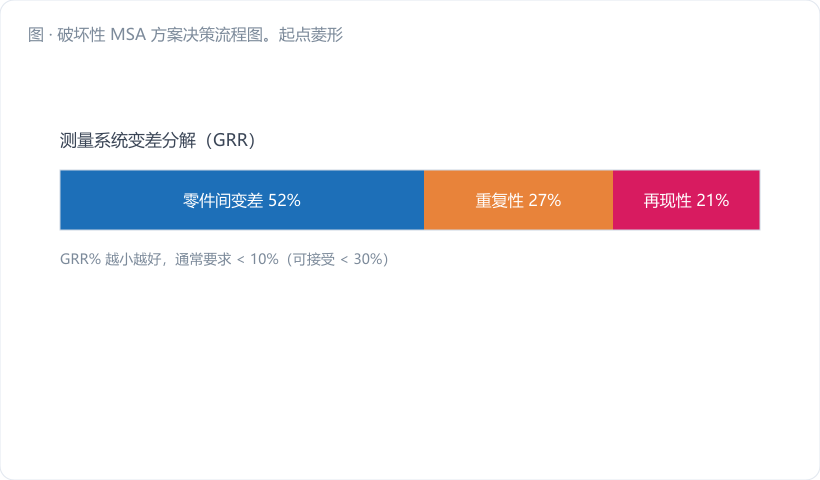
这个合成值是真实 EV 的上界(永远偏大),于是 %GRR 被系统性高估,好端端一台试验机被判死刑。还有个隐蔽副作用:被误算进 EV 的那部分批内差异,是从 PV 里"偷"来的,PV 被低估,ndc 跟着一起塌,两头受损。
2.2 方案 A:均一性批次法
设计要点: 选 n ≥ 5 个批次(要能代表长期变差,别全从一天里抽),每批取 k × r 个件(k = 评价人数,r 通常取 3);同批内的件必须是连续生产、同参数、同炉/同卷——这是"均一性假设"的前提;件与人的分配要随机化、编号盲测。
计算方法跟常规交叉 ANOVA 完全一样,只是把"零件"这一因子换成"批次":
| 变差源 | 自由度 df | 方差分量 |
|---|---|---|
| 批次 P | n − 1 | σ²_P = (MS_P − MS_PA) / (k·r) |
| 评价人 A | k − 1 | σ²_A = (MS_A − MS_PA) / (n·r) |
| 批×人 PA | (n−1)(k−1) | σ²_PA = (MS_PA − MS_E) / r |
| 误差 E | n·k·(r−1) | σ²_E = MS_E |
得到的 σ_E 就是那个"含批内差异的上界重复性"。
均一性假设怎么验证? 比对各批的批内极差,若某批明显大于其他批(比如超过平均值 2 倍),说明这批不均一,该批剔除或整个试验重做。
2.3 方案 B:嵌套设计(Nested / Hierarchical)
当每个评价人只能拿到不同的零件(比如试样有方向性,只能一人一套),零件就不是"交叉"而是"嵌套"在评价人之下。模型写成:
y_ijk = μ + A_i + P_j(i) + ε_k(ij)
分解层级是:评价人 → 该评价人下的零件 → 该零件的测量误差。
嵌套设计的代价很实在:算不出"人×件交互作用"——不同的人根本没测过同一个件,交互项无从估计,所以 AV 里会混进一部分本属于交互的成分,结果偏保守。能同源分配试样(比如从同一根焊缝上截相邻试样分给三个人)就用交叉,不能分才用嵌套。
2.4 方案 C:参考件标定,把设备重复性单独抠出来
这是我个人认为破坏性 MSA 里最值钱的一招,可惜十份报告里有九份没做。
思路很朴素:破坏的是零件,不是设备。设备本身完全可以用一个"打不坏的参考件"反复测:
| 试验类型 | 可用的参考件 |
|---|---|
| 拉力/压力试验机 | 标准测力环、标准测力传感器 |
| 硬度计 | 标准硬度块(洛氏/维氏/布氏) |
| 扭矩试验 | 标准扭矩校准器 |
| 化学成分(光谱) | 有证标准样品 CRM |
用参考件重复加载/测量 ≥ 20 次,算出的标准差就是纯净的设备重复性 σ_EV。再把它从合成误差里减掉:
σ²_批内 = σ²_E(合成) − σ²_EV
这一减,才算把"设备的锅"和"材料的锅"分清楚。 分不清就定不了整改方向——一个要修机器,一个要改工艺,钱花的地方差着十万八千里。
2.5 方案 D:非破坏替代测量
找到一个与破坏量强相关(R² ≥ 0.8)的非破坏量,对它做常规 GRR(想量几遍量几遍),再建回归 y_破坏 = a + b·x_非破坏,把回归的剩余标准误 s_e 当作"转换损失"合成进去:
σ²_总 = b² · σ²_GRR(非破坏) + s²_e
典型例子:超声测熔核直径推焊点拉剪力、超声测轴力替代螺栓拧断、涡流测厚替代金相切片。额外好处是模型建好之后日常能上在线 SPC,不用天天砸零件。
三、车间真实案例:点焊拉剪力 GRR 完整拆解
背景:某车身分总成的电阻点焊焊点,拉剪力规格 下限 LSL = 800 N(单侧规格),过程均值约 1250 N。客户要求提供 MSA。
(一)试验设计
5 个批次(不同班次、不同电极修磨周期,覆盖长期波动)× 3 名评价人 × 每人每批 3 件 = 45 件;试样从同一块焊接样板上按矩阵位置随机分配,编号打乱盲测。
(二)ANOVA 结果
| 变差源 | df | MS(N²) |
|---|---|---|
| 批次 P | 4 | 9800.0 |
| 评价人 A | 2 | 1450.0 |
| 批×人 PA | 8 | 268.0 |
| 误差 E | 30 | 210.0 |
| 合计 | 44 | — |
(三)方差分量手算
σ²_E = MS_E = 210.0
σ²_PA = (MS_PA − MS_E) / r = (268.0 − 210.0) / 3 = 58.0 / 3 = 19.33
σ²_A = (MS_A − MS_PA) / (n·r) = (1450.0 − 268.0) / (5×3) = 1182.0 / 15 = 78.80
σ²_P = (MS_P − MS_PA) / (k·r) = (9800.0 − 268.0) / (3×3) = 9532.0 / 9 = 1059.11
(四)先按"直接套公式"算一遍(错误示范)
EV = √210.0 = 14.49 N;AV = √(78.80 + 19.33) = √98.13 = 9.91 N GRR = √(210.0 + 98.13) = √308.13 = 17.55 N;PV = √1059.11 = 32.54 N TV = √(308.13 + 1059.11) = √1367.24 = 36.98 N
%GRR = 17.55 / 36.98 = 47.5% → 不可接受;ndc = 1.41 × 1.854 = 2.61 → 2
报告要是就这么交上去,结论是"试验机不行,建议更换"。一台三十多万的万能试验机,就这么被判了。
(五)用参考件把设备重复性抠出来(正确做法)
拿一个 2 kN 标准测力环装到同一台试验机上,同一操作工按标准程序重复加载 25 次:X̄ = 1249.6 N,s = 5.0 N。这就是设备真实重复性 σ_EV = 5.0 N(σ²_EV = 25.0)。
反推批内材料不均匀:σ²_批内 = 210.0 − 25.0 = 185.0 → σ_批内 = 13.60 N
(六)重新分解
真实 GRR(只含测量系统):
GRR = √(σ²_EV + σ²_A + σ²_PA) = √(25.0 + 78.80 + 19.33) = √123.13 = 11.10 N
零件(含批内 + 批间)真实变差:
σ_P(有效) = √(1059.11 + 185.0) = √1244.11 = 35.27 N
TV = √(123.13 + 1244.11) = √1367.24 = 36.98 N(总量守恒,✓ 自查通过)
| 指标 | 直接套公式 | 扣除批内不均匀后 |
|---|---|---|
| %EV | 39.2% | 13.5% |
| %AV | 26.8% | 26.8% |
| %GRR | 47.5% | 30.0% |
| ndc | 2 | 4 |
| 结论 | 不可接受 | 临界,条件接受 |
自查:√(13.5² + 26.8²) = √(182.3 + 718.2) = √900.5 = 30.0% ✓
(七)单侧规格怎么看公差口径
拉剪力只有下限,工程上常用"均值到规格限的距离"作分母:%GRR(对公差) = 6 × 11.10 / (1250 − 800) = 66.6 / 450 = 14.8%,反倒不难看。所以单侧规格特性,两个口径必须一起报。
(八)真正的整改方向
数字摊开之后,结论完全反转:
- 设备重复性 σ_EV = 5.0 N,只占 TV 的 13.5% —— 试验机没毛病,不用换
- 评价人变差 σ_AV = 9.91 N,占 26.8% —— 最大的测量问题在人:三个人的试样夹持位置不统一,夹口偏离焊点中心 1~2 mm,力臂就变了
- 批内不均匀 σ_批内 = 13.60 N,是设备重复性的 2.7 倍 —— 这压根不是测量问题,是焊接工艺一致性问题,指向电极压力波动和电极头磨损
整改:加一套带定位销的专用夹具(治 AV)+ 电极修磨周期从 800 点缩到 500 点(治批内不均匀)。两个月后复评:%GRR 降到 16.2%,ndc = 8,通过。
要是当初信了那份 47.5% 的报告去换试验机,三十多万花出去,焊点一致性问题一点没解决。
四、常见误区提醒
- 把"批内件间差异"当成重复性,然后判量具死刑。这是破坏性 MSA 里最贵的一个错,代价常常是几十万的设备。分不开的时候,报告里必须写明"EV 为含材料不均匀的上界估计",不能默不作声当成真实 EV。
- 均一性假设不验证就直接用。同批不等于均一——卷料头尾有硬度差,一模多穴有穴间差。设计时把"同一模穴、相邻位置、连续时段"写死,试验后再比各批的批内极差,差得离谱的要剔除。
- 破坏性就理所当然放宽判据。判据不因试验方式而放宽,风险却因样本量小而变大。合理做法不是把 30% 改成 40%,而是补上"标准件每月稳定性图 + 定期实验室间比对"这类持续证据。
五、小结 & 互动提问
破坏性 MSA 的全部功夫,都花在一件事上:把"零件本身不一样"和"测量测不准"分开。钥匙就两把——均一性设计让批内尽量一致,参考件标定把设备重复性单独量出来。
这个案例给我最大的教训是:MSA 报告上那个红色的"不可接受",有时候骂的不是量具,是你的工艺。 别急着签采购单,先把方差拆干净。
互动提问:你厂里有哪些破坏性检测项(拉力、扭矩、硬度、金相、气密破坏)做过 MSA?报告里的 EV 是"同批多件"直接当重复性,还是用标准件单独标定过?
如需配套互动练习、培训课件或软件试用,可搜索「东方大易」或访问大易官网 www.eastdayi.com(苏州东方大易管理咨询有限公司,电话 0512-65561989)联系客服获取。